Hauler & Hermann
Zurück zum Wissen
Fachwissen

Röbelstab und Formspule: So wird die Wicklung im Großgenerator isoliert

Yannick Wille

Von Yannick Wille, Geschäftsführer

27. Oktober 2026

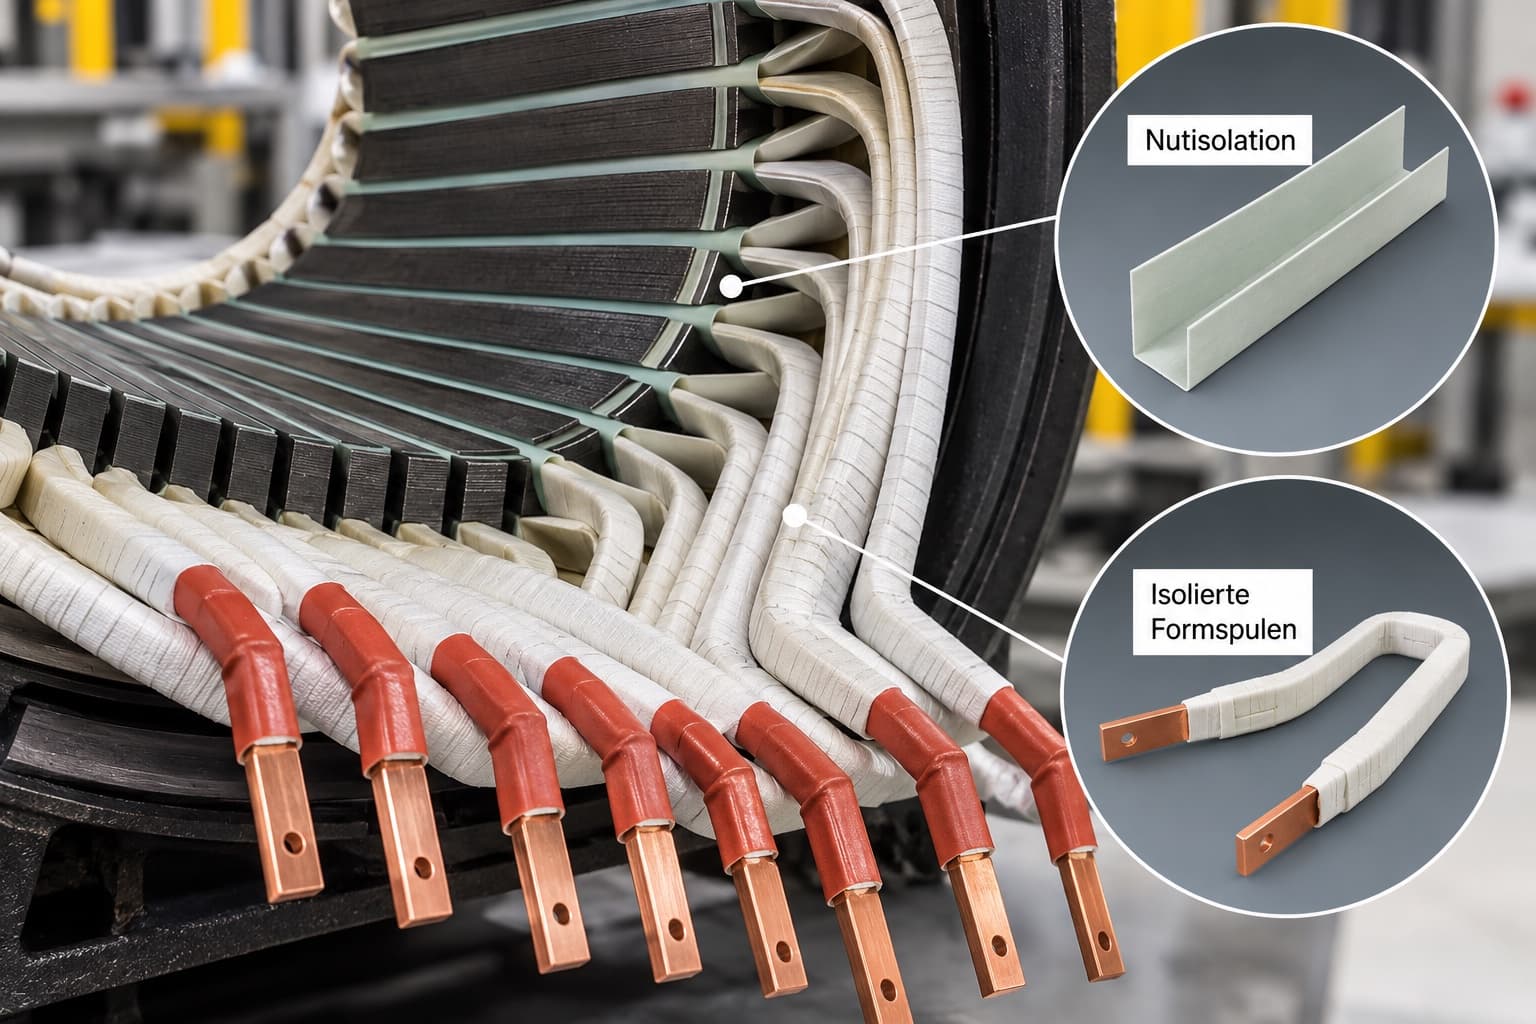
Stator eines Großgenerators mit isolierten Formspulen und roten Anschlussenden, Detailausschnitte zeigen Nutisolation und isolierte Formspulen

Ein Röbelstab, auch Roebelstab genannt, ist ein vorgeformter Leiterstab für die Statorwicklung großer Generatoren wie Turbo- und Wasserkraftgeneratoren, der aus vielen gegeneinander isolierten Teilleitern besteht, die entlang des Stabs verschränkt sind. Durch diese Verröbelung, benannt nach Ludwig Roebel, durchläuft jeder Teilleiter über die Länge der Nut nacheinander alle Positionen im Leiterquerschnitt. So wird in allen Teilleitern dieselbe Spannung induziert, Ausgleichsströme zwischen den Teilleitern unterbleiben, und die Zusatzverluste bleiben gering. Röbelstäbe und Formspulen erhalten ihre Hauptisolation, meist aus Mica-Bändern, schon vor dem Einlegen in die Nut.

Dieser Artikel richtet sich an Konstrukteure und Einkäufer bei Generatorenherstellern und an Betriebe, die große Maschinen überholen. Er zeigt, wie sich die Isolation einer Formspule von der Runddrahtwicklung unterscheidet, deren Isolierteile der Überblick zur Isolation der Statorwicklung beschreibt, welche Bänder und Laminate zum Einsatz kommen und worin sich VPI und Resin Rich unterscheiden.

Röbelstab statt Runddraht: Was beim Großgenerator anders ist

Beim Großgenerator wird die Statorwicklung nicht aus Runddraht in die Nut gewickelt, sondern aus vorgeformten Formspulen oder Röbelstäben eingelegt. Im klassischen Elektromotor bringt man viele einzelne Drahtlagen in die Nut ein, um einen möglichst hohen Nutfüllfaktor zu erreichen, und das lässt sich in der Serie weitgehend automatisieren.

Formspulen und Röbelstäbe bestehen dagegen aus vorgeformten Flachkupferleitern, beim Röbelstab unterteilt in viele Teilleiter. Sie werden in offene Nuten gesetzt. Verschlossen wird die Nut anschließend mit einem Nutverschlusskeil statt mit einem Deckschieber. Weil die Hauptisolation beim Einlegen bereits aufgebracht ist, müssen Kupferquerschnitt, Isolation und Nutgeometrie schon in der Konstruktion zueinander passen.

„Während klassische Runddrahtwicklungen in der Serienfertigung weitgehend automatisiert hergestellt werden können, werden die großen Formspulen nach ihrer Isolation in die dafür vorgesehenen Nuten eingelegt. Bei großen Maschinen erfolgt dieser Arbeitsschritt häufig manuell und aufgrund der Größe teilweise durch zwei Personen.“

Yannick Wille, Geschäftsführer

Formspulen isolieren: Bandagierung mit Mica-Bändern

Die Hauptisolation einer Formspule entsteht meist durch Bandagieren: Ein Band auf Mica-Basis wird überlappend um den Stab oder die Spule gewickelt. Mica, auf Deutsch Glimmer, ist besonders widerstandsfähig gegen Teilentladungen und deshalb im Hochspannungsbereich unverzichtbar. Bei Hochspannungsstäben gehören außerdem Außen- und Endenglimmschutz zum Isolationssystem: leitfähige und halbleitende Schichten, die Teilentladungen an der Oberfläche in der Nut und am Nutaustritt verhindern.

Je nach Isolationssystem kommen unterschiedliche Mica-Bänder zum Einsatz, mit Trägern aus PET-Folie, Polyimidfolie oder Glasgewebe. Dazu kommen Bänder ohne Glimmer, etwa gewebtes Polyesterband und Glasgewebebänder. Gängige Breiten sind 15, 20, 25 und 30 mm.

In der Serienfertigung beim OEM übernehmen Maschinen das Bandagieren, etwa sogenannte Flat Coil Taping Machines von Micamation. Sie wickeln das Isolierband automatisiert und definiert um die Formspule. In der Reparatur werden Formspulen und Röbelstäbe dagegen häufig von Hand bandagiert. Dort geht es um einzelne große Maschinen, deren Wert eine Neuwicklung oder Überholung eher rechtfertigt als bei kleinen Motoren.

Nutkästen aus Mica-Laminat: der zweite Isolationsaufbau

Neben der Bandagierung gibt es einen Aufbau, bei dem Mica Bestandteil eines mehrlagigen Laminats ist. Ein Beispiel ist Nomex® / Mica / PET / Nomex, also Aramidpapier auf beiden Außenseiten, innen Glimmer und Polyesterfolie.

Aus solchen Laminaten entstehen große Nutkästen, die entsprechend der Nutgeometrie gefalzt sind. Sie werden mehrlagig um die Formspule gelegt oder als zusätzliche Isolation in der Nut eingesetzt. Ein Nutkasten deckt dabei nur den Nutteil ab, außerhalb der Nut braucht der Stab weiterhin eine durchgehende Isolation. Gefalzte Isolierteile in großen Längen sind unser Kerngebiet, mehr dazu unter Falzen, Formen und Biegen. Ob sich ein bestimmter Nutkasten als Falzteil umsetzen lässt, klären wir anhand Ihrer Zeichnung.

„Ob bei diesem Aufbau zusätzlich eine klassische Bandagierung des Röbelstabs erforderlich ist, hängt vom jeweiligen Isolationskonzept des Maschinenherstellers ab. Hier geben wir als Hersteller der Isolierteile den Aufbau nicht vor, sondern fertigen entsprechend der Kundenspezifikation.“

Yannick Wille, Geschäftsführer

VPI oder Resin Rich: Was ist der Unterschied?

VPI und Resin Rich sind die zwei Isolationskonzepte, die bei Hochspannungswicklungen vor allem relevant sind. Sie unterscheiden sich darin, wann das Harz in die Isolation kommt.

Beim VPI-Verfahren (Vacuum Pressure Impregnation) arbeitet man mit einem zunächst harzaufnahmefähigen Isolationssystem, etwa porösen Glimmerbändern. Die Wicklung wird anschließend unter Vakuum und Druck mit Harz imprägniert und danach ausgehärtet. Je nach Fertigungskonzept geschieht das für den kompletten Stator in einem gemeinsamen Prozess.

Beim Resin-Rich-Verfahren sind die Isoliermaterialien bereits mit Harz vorimprägniert. Jeder Stab und jede Formspule wird einzeln unter Wärme und Druck ausgehärtet und erst danach eingebaut.

Für die Isolierteile hat diese Wahl Folgen: Sie bestimmt die Materialauswahl, die Harzaufnahme, die Nutisolation und die endgültige Passung in der Nut. Bei VPI müssen auch die Teile rund um die Hauptisolation, etwa Nutkästen und Füllstreifen, mit dem Tränkharz verträglich sein und es möglichst aufnehmen, damit sie sich mit der Wicklung verbinden. Bei Resin Rich ist die Isolation beim Einbau bereits ausgehärtet, hier zählen vor allem Maßhaltigkeit und Passung in der Nut.

Welche Isolierteile wir für Röbelstäbe und Formspulen fertigen

Rund um Röbelstäbe und Formspulen fertigen wir Nutisolation aus Laminaten und Teile mit abweichender Geometrie als Sonderteile. Glimmerbänder schneiden wir auf die benötigte Breite und liefern sie auf Rollen.

Nutverschlusskeile führen wir ergänzend im Lieferprogramm und längen sie passend zum Blechpaket ab. Welche Keilgeometrien es gibt und wann ein Keil den Deckschieber ersetzt, erklärt der Beitrag Deckschieber oder Nutverschlusskeil.

Checkliste: Was Konstruktion und Einkauf bei Formspulen klären sollten

Für eine belastbare Anfrage zu Isolierteilen rund um Röbelstäbe brauchen wir fünf Angaben. Erstens das Isolationskonzept, also VPI oder Resin Rich, weil es Material und Harzaufnahme bestimmt. Zweitens den Aufbau: Bandagierung, Nutkasten aus Laminat im Nutbereich oder beides, jeweils mit Lagenzahl. Drittens das Material mit Schichtaufbau und Stärke. Viertens die Geometrie mit Nutgeometrie, Abmessungen und Länge, festgehalten in einer Zeichnung. Fünftens die Menge, ob Einzelmaschine, Reparatur oder OEM-Serie.

„Die Dimensionierung ist entsprechend genau aufeinander abgestimmt: Kupferquerschnitt, Bandagierung beziehungsweise mehrlagige Isolation, zusätzliche Nutisolation und Nutgeometrie müssen zusammenpassen.“

Yannick Wille, Geschäftsführer

Isolation von Röbelstäben: das Wichtigste in Kürze

Beim Röbelstab ist die Isolation kein Einzelteil, sondern ein System aus Mica-Bändern, gegebenenfalls Laminat-Nutkästen, Nutisolation und Nutverschlusskeil, das zum gewählten Verfahren passen muss. Je früher Verfahren, Aufbau und Nutgeometrie feststehen, desto genauer lassen sich alle Isolierteile darauf abstimmen. Welche Teile wir für den Generatorenbau insgesamt liefern, zeigt die Seite Isolierteile für Generatoren, für Windenergieanlagen die Seite Windkraft.

Sie haben eine Anwendung im Kopf?

Sprechen Sie mit uns. Wir finden die passende Isolationslösung.

Häufige Fragen

Was ist ein Röbelstab?

Ein Röbelstab ist ein vorgeformter Leiterstab für die Statorwicklung großer Generatoren, der aus vielen gegeneinander isolierten, verschränkten Teilleitern besteht. Die Verröbelung nach Ludwig Roebel verhindert Ausgleichsströme zwischen den Teilleitern und hält so die Zusatzverluste gering. Der Stab wird vor dem Einlegen in die Nut isoliert, meist mit Mica-Bändern. Je nach Isolationskonzept kommen im Nutbereich Nutkästen aus Mica-Laminat hinzu.

Was ist der Unterschied zwischen Röbelstab und Formspule?

Beide sind vorgeformte Kupferleiter, die vor dem Einlegen isoliert werden. Eine Formspule besteht aus mehreren Windungen eines Flachleiters und wird als ganze Spule eingelegt. Ein Röbelstab ist ein einzelner Stab aus verschränkten Teilleitern, die Stäbe werden erst am Wickelkopf miteinander verbunden. Röbelstäbe finden sich vor allem in den größten Generatoren.

Was ist der Unterschied zwischen VPI und Resin Rich?

Bei VPI wird die Wicklung aus harzaufnahmefähigen Glimmerbändern unter Vakuum und Druck mit Harz imprägniert, oft der komplette Stator auf einmal. Bei Resin Rich sind die Bänder vorimprägniert, jeder Stab wird einzeln unter Wärme und Druck ausgehärtet und danach eingebaut. Das Verfahren bestimmt Materialauswahl, Nutisolation und Passung in der Nut.

Welche Mica-Bänder werden für Formspulen verwendet?

Gängig sind Mica-Bänder mit Trägern aus PET-Folie, Polyimidfolie oder Glasgewebe. Daneben werden Bänder ohne Glimmer verarbeitet, etwa gewebtes Polyesterband und Glasgewebeband. Typische Breiten sind 15, 20, 25 und 30 mm. Welcher Aufbau eingesetzt wird, legt das Isolationssystem des Maschinenherstellers fest.

Werden Röbelstäbe maschinell oder von Hand bandagiert?

Beides. In der Serienfertigung beim OEM wickeln Maschinen wie die Flat Coil Taping Machines von Micamation das Band automatisiert um die Formspule. In der Reparatur werden Formspulen und Röbelstäbe häufig von Hand bandagiert.