Hauler & Hermann
Zurück zum Wissen
Fachwissen

Nutfüllfaktor: Wie dünn die Nutisolation sein darf, auch im Hairpin-Stator

Yannick Wille

Von Yannick Wille, Geschäftsführer

17. November 2026

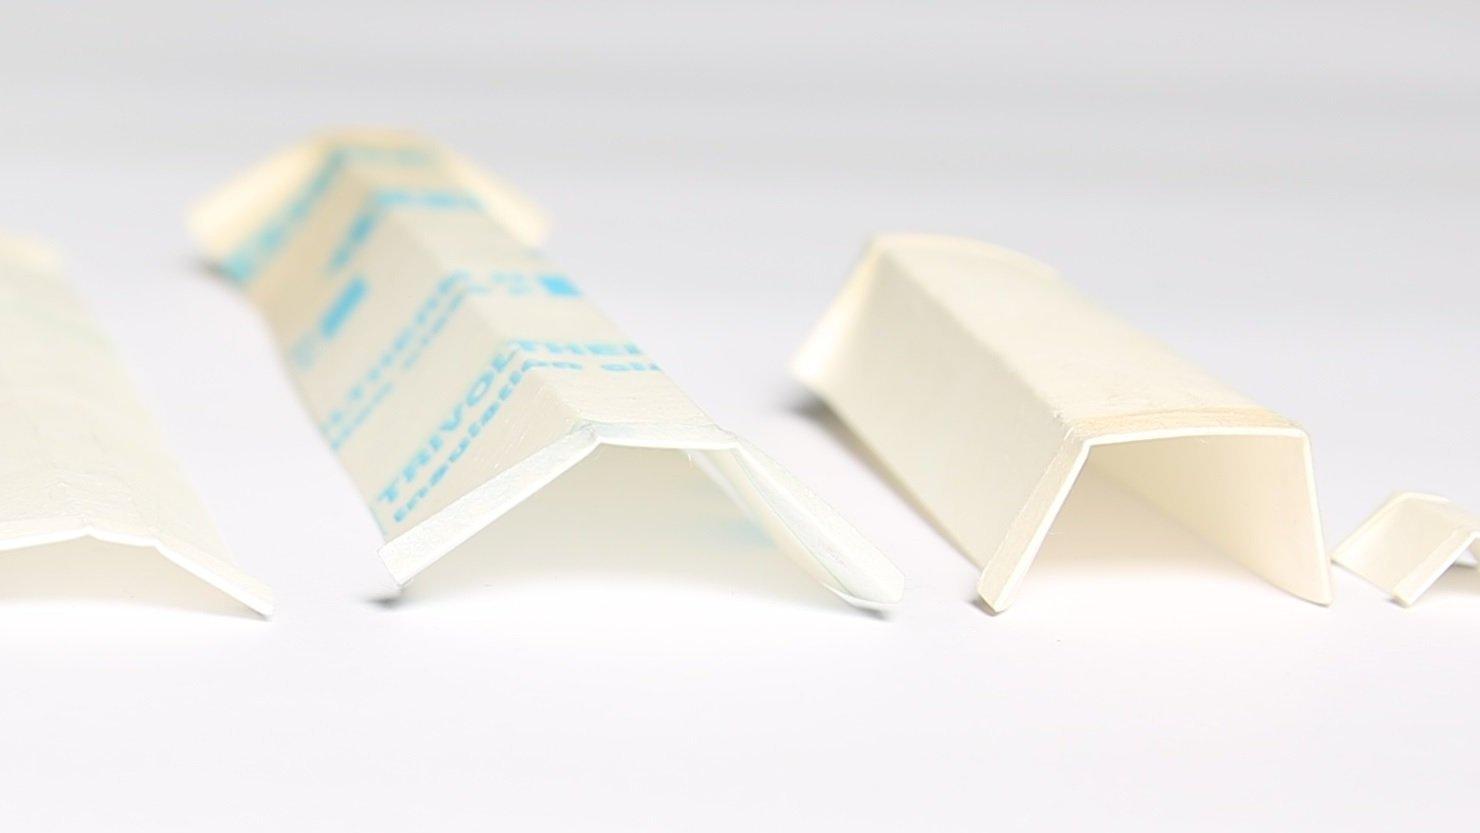
Mehrere gefalzte Nutisolationen als U-Profile auf weißem Grund, eine davon mit blauem Aufdruck

Der Nutfüllfaktor, auch Nutfüllgrad genannt, ist das Verhältnis des Leiterquerschnitts in der Nut zum verfügbaren Nutquerschnitt. Je nach Definition zählt dabei nur das blanke Kupfer oder der Draht samt Lackisolation. Je höher der Nutfüllfaktor, desto mehr Kupfer bringt der Stator auf gleichem Bauraum unter. Weil auch die Nutisolation Platz in der Nut beansprucht, soll sie so dünn wie möglich sein und trotzdem elektrisch und mechanisch sicher halten.

Dieser Artikel richtet sich an Konstruktion und Einkauf bei Motoren- und Generatorenherstellern. Er zeigt, was in der Nut außer Kupfer Platz kostet, wo die Grenze für eine dünnere Nutisolation liegt, wann sich ein dünneres Laminat rechnet und warum beim Slot Liner im Hairpin-Stator Materialstärke, Geometrie und Maßhaltigkeit so viel Gewicht haben.

Was im Nutquerschnitt außer Kupfer Platz kostet

Im Nutquerschnitt konkurriert das Kupfer mit allem, was es isoliert und in der Nut hält. Dazu gehören die Lackisolation des Drahts, die Nutisolation an Nutgrund und Flanken, je nach Wicklung ein Zwischenschieber zwischen den Lagen und oben der Deckschieber, je nach Bauart mit einem Nutverschlusskeil darüber. Wie diese Teile zusammenspielen, zeigt der Beitrag zum Aufbau der Nut vom Nutgrund bis zum Deckschieber.

Bei Runddraht kommt die Geometrie dazu: Runde Querschnitte lassen sich nicht lückenlos packen, zwischen den Drähten bleiben Zwickel frei. Die Nutisolation kleidet beide Flanken aus, jeder Zehntelmillimeter Materialstärke fehlt in der Nutbreite also doppelt. Auch der Zwischenschieber einer Zweischichtwicklung soll deshalb die nötige Trennung erreichen, ohne unnötig viel Raum in der Nut zu beanspruchen.

Wer Füllfaktoren vergleicht, sollte die Bezugsgröße klären. In der Literatur wird teils nur das blanke Kupfer gezählt, teils der Draht samt Lackisolation, und auch der Nutquerschnitt wird mal mit, mal ohne Nutisolation angesetzt. Zwei Werte sind nur vergleichbar, wenn beide nach derselben Definition gerechnet sind. Als grobe Orientierung nennt die Literatur für Runddrahtwicklungen häufig Kupferfüllfaktoren um 0,4, für Hairpin-Wicklungen um 0,7. Das sind typische Größenordnungen, keine Zielwerte: Je nach Definition, Wickelverfahren und Spannungsebene weicht der Wert einer konkreten Maschine davon ab.

Wie dünn darf eine Nutisolation sein?

Eine Nutisolation darf nur so dünn sein, wie sie ihre elektrische und mechanische Aufgabe noch sicher erfüllt. Elektrisch muss ihre Durchschlagsfestigkeit für die Anwendung ausreichen, bei umrichtergespeisten Antrieben kommt die Festigkeit gegen Teilentladungen hinzu. Mechanisch muss sie das Einschießen in die Nut und das anschließende Einziehen der Wicklung ohne Risse und Durchstoßstellen überstehen. Wird sie zu dünn gewählt, kann es zu einem Durchschlag zwischen Wicklung und Blechpaket kommen, also zu einem Körperschluss.

Eine allgemeingültige Mindeststärke gibt es deshalb nicht. Sie hängt unter anderem von Prüfspannung, Wärmeklasse, Nutgeometrie und Wickelverfahren ab.

„Die Auslegung ist daher immer ein Kompromiss: möglichst wenig Platz für die Isolation verbrauchen, aber gleichzeitig die notwendige elektrische Sicherheit gewährleisten. Welche Materialstärke erforderlich ist, legt letztlich der Motoren- oder Generatorenhersteller fest.“

Yannick Wille, Geschäftsführer

Wann lohnt sich ein dünneres Laminat für mehr Kupfer?

Ein dünneres Laminat lohnt sich, wenn der gewonnene Bauraum tatsächlich für zusätzliches Kupfer genutzt werden kann und die geforderte elektrische Isolation weiterhin gewährleistet ist. Passt durch die eingesparte Stärke weder ein größerer Drahtquerschnitt noch mehr Draht in die Nut, bleibt der Vorteil auf dem Papier.

Mehr Kupfer senkt die Stromwärmeverluste in der Wicklung und wirkt sich positiv auf Leistungsdichte und Wirkungsgrad aus. Dem stehen die Materialkosten gegenüber, denn Kupfer ist ein wesentlicher Kostenfaktor der Maschine. Die Abwägung fällt je nach Baureihe unterschiedlich aus.

Bei Laminaten liegt der Spielraum oft in den einzelnen Schichten. NPN Laminat gibt es als NPN/50, /80 und /130, die Zahl nennt die Stärke der Nomex®-Außenlagen in Mikrometern. Zusammen mit der Polyesterfolie ergeben sich Gesamtstärken von 0,17 bis 0,63 mm. Dickere Nomex-Lagen erhöhen vor allem die mechanische Robustheit und schützen die Folie besser, die Wärmeklasse bleibt durch die Polyesterfolie bei F. Dünnere Lagen sparen Bauraum in der Nut. Nomex 410 Aramidpapier liefern wir in Stärken ab 0,05 mm.

„Mehr Kupfer kann sich positiv auf Leistungsdichte und Wirkungsgrad der Maschine auswirken. Gleichzeitig steigen allerdings auch die Materialkosten, da Kupfer ein wesentlicher Kostenfaktor ist.“

Yannick Wille, Geschäftsführer

Hairpin-Stator: hoher Nutfüllfaktor mit Slot Liner und Overlap

Hairpin-Wicklungen erreichen einen sehr hohen Nutfüllfaktor, weil sie statt Runddraht vorgeformte Flachdrähte mit rechteckigem Querschnitt verwenden. Die Hairpins liegen in mehreren Lagen kompakt in einer rechteckigen Nut, der Nutquerschnitt wird dadurch wesentlich besser ausgenutzt als bei einer Runddrahtwicklung. Eingesetzt werden sie heute vor allem in der Automobilindustrie.

Die Nutisolation heißt hier Slot Liner, auch im deutschen Sprachgebrauch der Automobilindustrie. Vereinfacht gesagt ist der Slot Liner eine isolierende Schachtel zwischen Hairpin-Wicklung und Blechpaket. Das Material wird so geformt, dass es die Nut beziehungsweise die Hairpins umschließt und sich an einer definierten Stelle überlappt, dem sogenannten Overlap.

Weil die Flachdrähte so dicht liegen, fällt jede Abweichung ins Gewicht. Eine zu dicke Stelle, ein falsch positionierter Overlap oder eine ungenaue Falzkante kostet Raum, der für Kupfer eingeplant war, oder gefährdet die Trennung zwischen Kupfer und Blechpaket. Slot Liner für Hairpin-Statoren reichen dünner hinunter als klassische Nutisolationen: Übliche Stärken liegen bei 0,10 bis 0,30 mm, bei Runddrahtwicklungen eher bei 0,17 bis 0,35 mm. Typisch sind NKN Laminat aus Nomex und Kapton®, Nomex sowie PEEK- und PPSU-Folien, mehr dazu im Beitrag Slot Liner im Hairpin-Stator. Mehr zu Isolierteilen für die Elektromobilität steht auf der Seite Automotive.

„Gerade bei Hairpin-Motoren sind deshalb Materialstärke, Geometrie und Maßhaltigkeit des Slot Liners besonders wichtig: Die Isolation soll möglichst wenig Bauraum beanspruchen, muss aber gleichzeitig eine sichere Trennung zwischen Kupfer und Blechpaket gewährleisten.“

Yannick Wille, Geschäftsführer

Dünne Nutisolationen maßhaltig fertigen: So arbeiten wir

Maßhaltigkeit beginnt bei der Einpassung. Ziel ist eine Nutisolation, die wie eine zweite Haut in der Nut sitzt: Auf Wunsch drucken wir Ihre Nutgeometrie in 3D und prüfen die Einpassung am realen Modell, bevor ein Serienwerkzeug entsteht. So zeigt sich früh, ob Falzkanten, Bord und beim Slot Liner der Overlap dort liegen, wo die Zeichnung sie vorsieht.

Gefertigt werden Nutisolationen bei uns auf Maschinen, die wir selbst bauen und mit eigener Steuerung betreiben. Eine geänderte Nutgeometrie stellen wir dadurch schnell um, ohne auf einen Maschinenlieferanten zu warten.

Checkliste: Was in die Anfrage für eine dünne Nutisolation gehört

Eine Anfrage für eine dünne Nutisolation oder einen Slot Liner ist belastbar, wenn die Entscheidungen der Konstruktion darin stehen. Dazu gehören Material und Gesamtstärke, die geforderte Wärmeklasse und die Nutgeometrie, am besten als Zeichnung oder als Blechpaket. Liegt noch keine Zeichnung vor, erstellen wir sie nach der Einpassung.

Beim Slot Liner kommen Lage und Breite des Overlaps dazu, bei der klassischen Nutisolation die Frage, ob ein Bord nötig ist und wie weit die Isolation übersteht. Die Überstände folgen aus den Kriech- und Luftstrecken der Maschine, mehr dazu im Beitrag was zu Kriech- und Luftstrecken in die Zeichnung gehört. Für Einkauf und Fertigungsplanung zählen außerdem die Anlieferform (auf Rolle, als Einzelteil oder magaziniert), der Imprägnierprozess und die Stückzahlen.

Dünne Nutisolation und Slot Liner anfragen

Bei dünnen Nutisolationen entscheidet die Maßhaltigkeit darüber, ob der eingeplante Platz für Kupfer auch in der Serie frei bleibt. Ausführungen mit und ohne Bord sowie alle Materialien finden Sie auf der Produktseite Nutisolation.

Sie haben eine Anwendung im Kopf?

Sprechen Sie mit uns. Wir finden die passende Isolationslösung.

Häufige Fragen

Was ist der Nutfüllfaktor?

Der Nutfüllfaktor, auch Nutfüllgrad, ist das Verhältnis des Leiterquerschnitts zum verfügbaren Querschnitt der Nut, je nach Definition mit blankem Kupfer oder mit Draht samt Lack gerechnet. Er zeigt, wie gut die Nut mit Leitermaterial ausgenutzt wird. Ein höherer Wert bedeutet mehr Kupfer auf gleichem Bauraum.

Was ist der Unterschied zwischen Nutfüllfaktor und Kupferfüllfaktor?

Oft werden beide Begriffe gleichbedeutend verwendet. Wird unterschieden, zählt der Kupferfüllfaktor nur das blanke Kupfer, während andere Definitionen den Draht samt Lackisolation ansetzen. Für Vergleiche sollte deshalb immer klar sein, welche Definition gilt.

Wie dick ist eine Nutisolation bei hohem Nutfüllfaktor?

Eine Standardstärke gibt es nicht, sie ergibt sich aus Durchschlagsfestigkeit, mechanischer Belastung und Bauraum der jeweiligen Maschine. Die Materialien, die wir verarbeiten, decken einen weiten Bereich ab: NPN Laminat von 0,17 bis 0,63 mm, DMD Laminat von 0,15 bis 0,45 mm, NKN Laminat von 0,2 bis 0,4 mm und Nomex 410 von 0,05 bis 0,76 mm.

Was ist ein Slot Liner im Hairpin-Motor?

Ein Slot Liner ist die Nutisolation eines Hairpin-Stators, so heißt sie auch im deutschen Sprachgebrauch der Automobilindustrie. Er bildet eine isolierende Schachtel zwischen den Flachdrähten und dem Blechpaket und überlappt sich an einer definierten Stelle, dem Overlap.

Warum hat eine Hairpin-Wicklung einen höheren Nutfüllfaktor als Runddraht?

Weil rechteckige Flachdrähte eine rechteckige Nut deutlich dichter füllen, während zwischen runden Drähten Zwickel frei bleiben. So lässt sich der vorhandene Nutquerschnitt wesentlich besser ausnutzen, die Literatur nennt als grobe Größenordnung Kupferfüllfaktoren um 0,7 gegenüber etwa 0,4 bei Runddraht. Ein passend ausgelegter Slot Liner hält dabei den Platzbedarf der Isolation gering.